Endüstri trendleri
2026-10-14
6205 sabit bilyalı rulman, paketleme hattında 2.000 saat çalıştıktan sonra arızalanırken, aynı parça numarası komşu makinede 18.000 saat çalışmaktadır. Aradaki fark nadiren kutunun üzerinde yazılı olan çelik kalitesidir; çeliği birkaç mikrometreye kadar hassas kanallara dönüştüren şey CNC işleme sürecidir. Bu süreç, bir yatağın gerçekte ne kadar süre dayanacağına karar verir.
CNC işleme, modern bilyalı rulman üretiminin omurgasıdır. Her eşmerkezli yuvarlanma yolu, her kontrollü iç boşluk ve her sessiz devir, malzemeyi tekrarlanabilir bir doğrulukla kaldıran takım tezgahlarına bağlıdır. Bu makalede, çubuk stoğundan bitmiş rulmana kadar üretim rotası, bundan çıkan hassas kaliteler ve bir tedarikçiye güvenmeden önce uygulamanız gereken kontroller açıklanmaktadır.
Her hassas rulman bileziği, tek bir kesme geçişinin değil, kontrollü bir CNC dizisinin ürünüdür. Malzemenin GCr15 (52100) krom çeliği, 440C paslanmaz veya başka bir rulman kalitesi olması fark etmeksizin rota aynıdır: biçimlendirme, sertleştirme, taşlama ve bitirme.
Yumuşak durumda, CNC torna tezgahları iç ve dış halkaları net şekle yakın bir şekle getirerek delik, dış çap, yüzler, pahlar ve daha sonra yuvarlanma yolu haline gelecek sığ bir oluk oluşturur. Modern tornalama merkezleri bu aşamada yaklaşık ±15 ila ±25 mikrometre boyutlarındadır. Bu, son toleransın yanında gevşek gibi görünse de önemli: Kalan stok, taşlama hattının bileziği şeklini bozmadan çıkarabilmesi için yeterince düzgün olmalıdır. Döndürme aynı zamanda kareliğe de karar verir. Bu işlemden sonra segman yüzleri deliğe dik değilse taşlama daha sonra hatayı tam olarak düzeltemez.
Tornalamadan sonra halkalar sertleştirilir ve çeliğe aşınma direncini kazandırmak için yaklaşık 58 ila 63 HRC'ye kadar temperlenir. Isıl işlem aynı zamanda geometriyi de bozar: halkalar birkaç mikrometre ovalleşebilir ve delik veya dış çap büyüyebilir veya küçülebilir. Bu nedenle sertleştirme asla son adım değildir. Hassas taşlamayı gerekli kılan adımdır, çünkü sertleştirilmiş halka yalnızca aşındırıcı işlemeyle düzeltilebilir.
Sertleştirilmiş durumda halka, her bir yüzeyin ayrı ayrı bitirildiği bir taşlama sürecinden geçer:
Süper bitirme taşlamayı takip eder. İnce bir salınımlı taş, taşlama çarkının bıraktığı yırtık ve lekeli metali gidererek, standart rulmanlar için Ra yüzey pürüzlülüğü 0,05 ila 0,2 μm arasında ve yüksek hassasiyetli sınıflar için 0,03 μm'nin altında bir yüzey pürüzlülüğü olan bir yuvarlanma yolu bırakır. Bu yüzey katmanı, rulmanların erken başarılı veya başarısız olduğu yerdir: pürüzlü bir yuvarlanma yolu, gözle görülür aşınma ortaya çıkmadan çok önce sürtünme, ısı ve gürültü üretir.
Bir rulman yalnızca en az hassas bileşeni kadar hassastır. Yuvarlanma elemanları ve onları aralayan kafes, kendi işleme gereksinimlerini taşır ve maliyet düşürmenin ilk ortaya çıktığı yer burasıdır.
Çelik bilyalar tel olarak başlar, soğuk şekillendirilerek kaba küreler haline getirilir, daha sonra flaşla kesilir, ısıl işlemden geçirilir ve birkaç geçişte taşlanır. Son alıştırma işleminde, bilyaları ilk kez alıcıların çoğunu şaşırtacak bir doğruluk derecesine getirmek için aşındırıcı bulamaç içeren sabit plakalar kullanılır: tek bir yüksek dereceli rulman içinde bilyaların çapı yaklaşık 0,5 μm veya daha az olacak şekilde eşleştirilir. Yuvarlak olmayan bilyalar yükü eşit olmayan bir şekilde dağıtır; bu nedenle alıştırmayı atlayan bir üretici sessiz veya dayanıklı rulmanlar gönderemez. Uygulamanız tutarlı çalışma davranışına bağlıysa, Özel bir rulman tedarikçisi tarafından sunulan çelik bilya kaliteleri her topun aynı olduğunu varsaymak yerine.
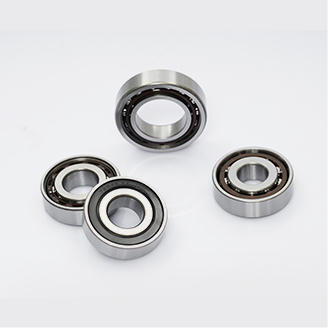
 Özel Çelik Bilyalı Rulmanlar Üreticileri, Fabrika Shanghai Yinin Rulman ve İletim Şirketi Çin Çelik Bilyalı Rulmanlar Üreticileri ve özel Çelik Bilyalı Rulmanlar fabrikası, Çelik bilyalı rulmanlar fabrikasıdır. Ürünü Görüntüle →
Bilya kalitesi, daha düşük derece numarasının daha sıkı çap toleransı ve daha iyi küresellik anlamına geldiği ISO 3290 ile tanımlanır. G20, standart bir sabit oluklu rulman için tipik minimum değerdir; G10 ve daha ince, yüksek hassasiyetli ve yüksek hızlı makineler için yaygındır. Kalite, bilya ile yuvarlanma yolu arasındaki temas modelini ve dolayısıyla monte edilen yatağın titreşim seviyesini ve ömrünü etkiler.
Kafesler üç ana şekilde üretilir:
Kafes, topların ne kadar eşit aralıklarla yerleştirildiğini kontrol eder. Tutarsız ceplere sahip bir kafes, topun yüksek hızda kaymasına ve soğuk çalıştırma sırasında takırdamasına olanak tanır ve şok yükleri altında arızalanan ilk parçalardan biridir.
Hassas kalite bir pazarlama etiketi değildir; ISO 492 tarafından tanımlanan ve P0, P6, P5 veya P4 olarak işaretlenen bir dizi ölçülebilir limittir. Kuzey Amerika'da kullanılan ABEC ölçeği de aynı boyutsal mantığı izler; ABEC 1, P0'a karşılık gelir ve ABEC 5, P5'e yakındır. CNC taşlama parametreleri, taş bileme frekansı, soğutma sıvısı kontrolü ve ölçüm geri bildiriminin tümü, hattın taşıması gereken kaliteye göre ayarlanır.
| karakteristik | P0 (ABEC1) | P6 (ABEC3) | P5 (ABEC5) |
|---|---|---|---|
| Delik çapı sapması (μm) | 0 ila -10 | 0 ila -8 | 0 ila -6 |
| Montajlı rulman radyal salgısı (μm) | maksimum 12 | maksimum 8 | maksimum 4 |
| Taşlama sonrası tipik yuvarlanma yolu yuvarlaklığı (μm) | 1.0-2.0 | 0,5-1,0 | 0,2-0,5 |
| Tipik yuvarlanma yolu yüzey pürüzlülüğü Ra (μm) | 0.10-0.20 | 0.05-0.12 | 0,025-0,05 |
P0'dan P5'e geçmek daha uzun süre taşlama anlamına gelmez. Rulman toleransları 20 °C'de tanımlandığından, daha iyi ham madde seçmek, daha küçük taşlama artışları almak, taşı daha sık bilemek, daha ince son işlem taşları kullanmak ve sıcaklık kontrollü bir ortamda ölçüm yapmak anlamına gelir. Bütün bunlar çevrim süresini ve maliyeti arttırmaktadır, bu nedenle deneyimli alıcılar P0'da mükemmel çalışan bir konveyör için P5'i belirtmemektedir. Pratik kural, uygulamanın hız, salgı ve gürültü gereksinimlerini karşılayan en düşük kaliteyi seçmek ve ardından tedarikçinin bu kaliteyi üretim partileri arasında tutarlı bir şekilde koruyabildiğini doğrulamaktır. Kesin sınırlar rulman boyutuna ve standardın basımına göre değişiklik gösterir; bu nedenle her zaman partiyle birlikte verilen denetim raporuna göre doğrulama yapın.
CNC ile işlenmiş 6000 serisi rulmanlarda P6 ve P5 hassasiyet sınıfları delik ve dış çap sapması, çalışma doğruluğu ve taşlama işleminin maliyeti açısından farklılık gösterir. Buna paralel olarak, ABEC 5 rulmanlar için önerilen mil ve yatak uyumu toleranslar sıkılaştıkça daha kritik hale gelir; Bir P5 halkasının aşırı girişimle bir muhafazaya bastırılması, yuvarlanma yolunun üretilen doğruluğunun ötesinde deforme olmasına neden olabilir.
Bu rakamlarla karşılaştırmak için somut bir aileye ihtiyacınız varsa, 6200 serisi sabit bilyalı rulmanlar tam olarak bu tolerans sınıflarında üretilmektedir ve endüstriyel tedarikte en yaygın olarak doğrulanan seriler arasındadır.
 Özel 6200 Serisi Sabit Bilyalı Rulman Üreticileri, Fabrika Shanghai Yinin Rulman ve İletim Şirketi Çin 6200 Serisi Sabit Bilyalı Rulman Üreticileri ve özel 6200 Serisi Sabit Bilyalı Rulman... Ürünü Görüntüle →
Sertifika doğru tolerans sınıfını gösterse bile işleme hattında gizli hasar kalması durumunda rulman erken arızalanabilir. Bu beş kusur, piyasadaki erken rulman arızalarının çoğunun nedenidir:
pattern behind all five defects is the same: the bearing passes a basic dimensional check but carries a process fault that shortens service life. That is why suppliers with real machining capability control the process, not just the final inspection numbers.
CNC proses kalitesini fotoğraftan göremezsiniz ancak doğru soruları sorabilir, doğru belgeleri talep edebilirsiniz. Tedarikçi değerlendirmesi için başlangıç noktası olarak aşağıdaki listeyi kullanın.
Bu kontrolleri satın alma kararına dönüştürürken makineye uygun rulman ailesiyle başlayın. sabit bilyalı rulman serisi çoğu dönen ekipman için varsayılan başlangıç noktasıdır çünkü geniş bir boyut ve hassasiyet sınıfı aralığında yük kapasitesini, hızı ve maliyeti dengeler. Parça numarası ne olursa olsun, rulmanın arkasındaki CNC işleme işleminin montajdan sonra görünmez olduğunu ancak daha sonra ölçeceğiniz her performans özelliğini şekillendirdiğini unutmayın. Tornalama, taşlama, süper ince işleme ve ölçüm zincirini anladığınızda parça numaralarını satın almayı bırakıp kanıtlanmış işleme kapasitesini satın almaya başlarsınız.
 Toptan Sabit Bilyalı Rulman Tedarikçiler, Fabrika Çin Sabit Bilyalı Rulman Tedarikçileri ve Sabit Bilyalı Rulman fabrikası olarak, Şangay Yinin Rulman ve Şanzıman tedariki toptan satış ... Ürünü Görüntüle →
Verilen ürünlerimiz
Bize Ulaşın
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: Huangxu Sanayi Bölgesi, Dantu, Zhenjiang City, Jiangsu Eyaleti, Çin
Endüstriler